Képzeljen el egy nagy sebességű csomagolósort, amely percenként 120 palackkal működik. Hirtelen leáll a rendszer. Egy hibaüzenet villog a HMI-n: "7. érzékelő — jel hiba." A karbantartó mérnök a vonalhoz siet, kinyitja a kapcsolószekrényt, és megkezdi a hibaelhárítást. Harminc perccel később beazonosítják a problémát: az átlátszó műanyag palackok észlelésére kiválasztott kapacitív érzékelő nem megbízható, mert a palack átlátszósága és a környezeti fényváltozások hamis triggereket okoznak. Ez nem szenzorhiba; ez szelekciós hiba. Rossz érzékelőt választottak az alkalmazáshoz, és az egész gyártósor fizette az árát. Ez a forgatókönyv minden nap játszódik a gyárakban, és aláhúz egy alapvető igazságot: a megfelelő érzékelő kiválasztása egy PLC-rendszerhez nem triviális feladat. Ez egy olyan döntés, amely strukturált megközelítést, az alkalmazás mélyreható megértését és az érzékelő teljesítményét meghatározó technikai tényezők világos megértését követeli meg.
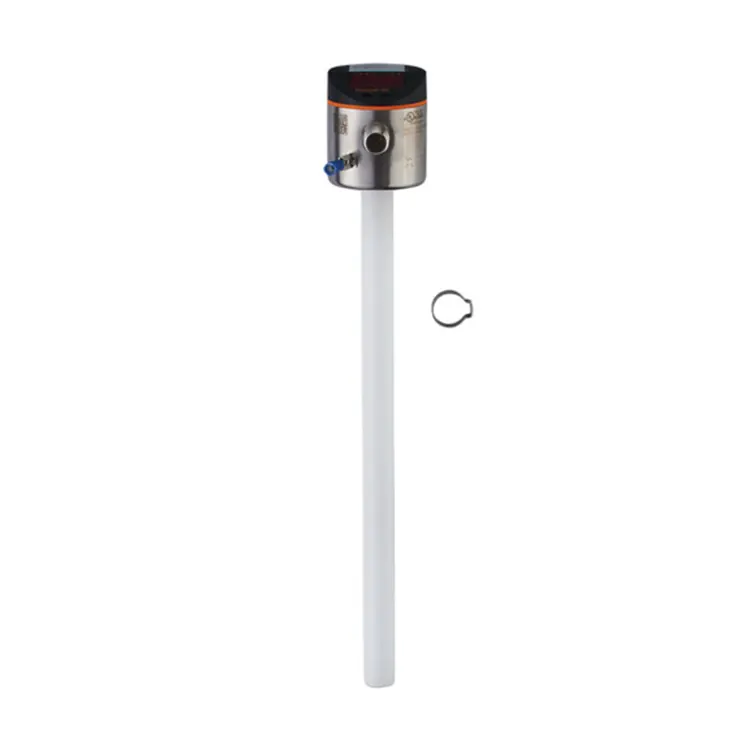
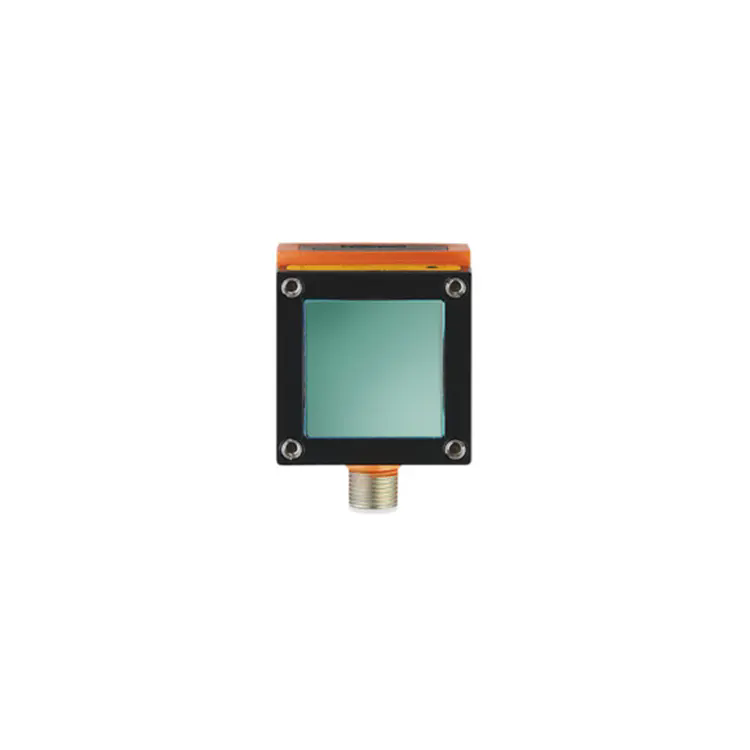
Amikor kiválasztunk egyIFM ipari érzékelőA PLC rendszerek esetében a mérnököknek hét kritikus dimenziót kell értékelniük: érzékelő típusa és észlelési elve, elektromos kompatibilitás a PLC bemeneti modullal, környezeti feltételek (hőmérséklet, nedvesség, por), kommunikációs protokoll integráció (különösen az IO-Link), válaszidő és pontosság, szerelési és mechanikai korlátok, valamint hosszú távú megbízhatóság és teljes birtoklási költség. Ezen tényezők mindegyike kölcsönhatásba lép a többivel, és ritkán az optimális választás a legdrágább érzékelő vagy a leghosszabb érzékelési tartományú érzékelő. Ez az érzékelő, amely pontosan illeszkedik az alkalmazás speciális követelményeihez. Ez a cikk szisztematikusan végigvezeti Önt ezeken a dimenziókon, technikai betekintést, gyakorlati példákat és döntéshozatali kereteket kínál, amelyek segítenek kiválasztani a megfelelő IFM ipari érzékelőt PLC-rendszeréhez.
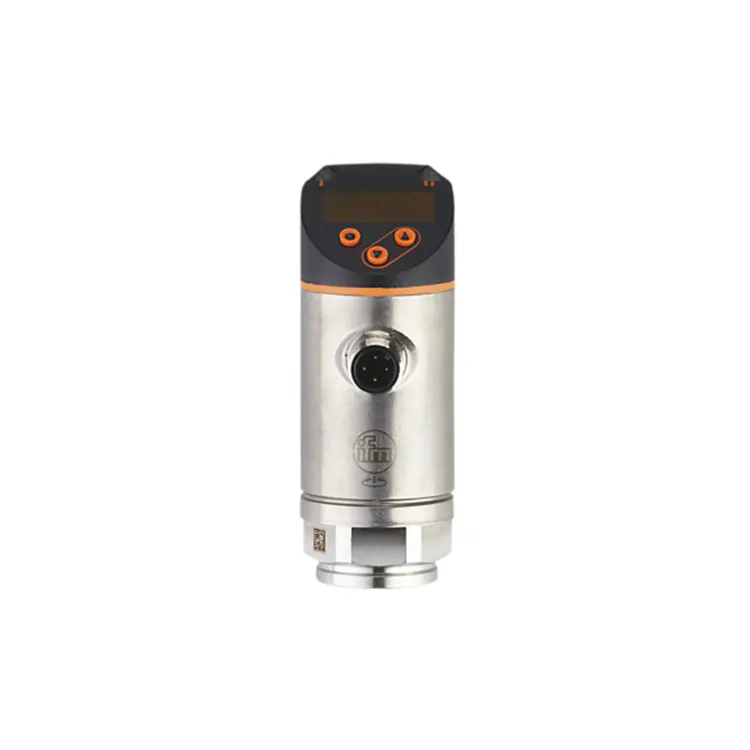
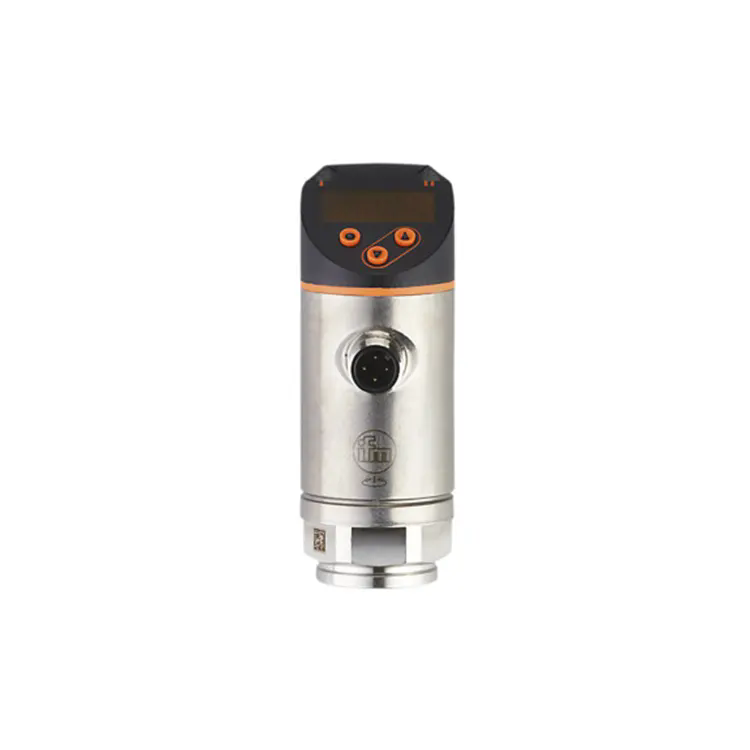
AnIFM ipari érzékelőegy elektronikus eszköz, amelyet arra terveztek, hogy észlelje a gyártási környezetben bekövetkező fizikai változásokat, és ezeket a változásokat egy programozható logikai vezérlő (PLC) által értelmezhető elektromos jelekké alakítsa át. Az érzékelő az automatizálási rendszer érzékszerve, amely biztosítja a PLC számára a döntéshozatalhoz, a cselekvések kezdeményezéséhez és az ipari folyamatok feletti ellenőrzéshez szükséges visszacsatolást. Legyen szó egy alkatrész jelenlétének észleléséről a szállítószalagon, a nyomás méréséről egy hidraulikus vezetékben, vagy a motor tekercselési hőmérsékletének figyeléséről, az IFM Industrial Sensor interfész a fizikai világ és a digitális vezérlőrendszer között.
Az IFM egy világszerte elismert márka, amely az ipari érzékelők széles választékáról ismert, beleértve az induktív közelségérzékelőket, fotoelektromos érzékelőket, kapacitív érzékelőket, ultrahangos érzékelőket, nyomásérzékelőket, hőmérsékletérzékelőket és áramlásérzékelőket. Minden egyes érzékelőtípust egy meghatározott észlelési elvhez terveztek, így alkalmasak bizonyos alkalmazásokhoz és környezetekhez. A megfelelő IFM ipari érzékelő kiválasztásához meg kell érteni az alkalmazás követelményeit, az észlelési objektumot és az integrációs környezetet. Az érzékelőnek kompatibilisnek kell lennie a PLC-vel az elektromos specifikációk (feszültség, áram, kimenet típusa), a kommunikációs protokoll (IO-Link, PROFINET, EtherNet/IP) és a mechanikus rögzítés tekintetében. Az érzékelő műszaki specifikációi meghatározzák a teljesítményét, és meghatározzák, hogy képes-e megfelelni az alkalmazás igényeinek.
Csapatunk aLebegő fény automatizálás Trade Co., Ltd.arra specializálódott, hogy segítse a mérnököket ebben a kiválasztási folyamatban. Az IFM Industrial Sensor termékek rendszerintegrátorok és gyártók számára történő szállítása terén szerzett sokéves tapasztalatunk révén megértjük az érzékelők kiválasztásának árnyalatait, és útmutatást tudunk adni az Ön alkalmazásához legmegfelelőbb érzékelő kiválasztásához. Akár új rendszert tervez, akár egy meglévőt tart fenn, a megfelelő IFM ipari érzékelő kiválasztása kulcsfontosságú automatizálási projektje sikeréhez. A következő szakaszokban részletesen bemutatjuk azokat a kulcsfontosságú specifikációkat, érzékelőtípusokat és integrációs szempontokat, amelyek elvezetik Önt az optimális érzékelő kiválasztásához.
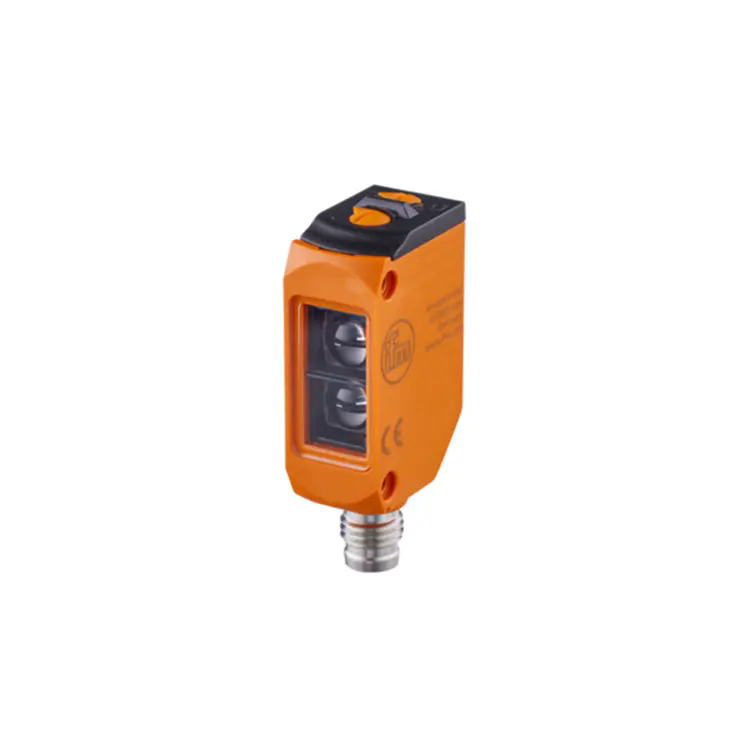
A műszaki leírások anIFM ipari érzékelőképességeinek és korlátainak mennyiségi leírása. Ezeknek a specifikációknak a megértése elengedhetetlen az érzékelőmodellek összehasonlításához és egy adott alkalmazáshoz való alkalmasságuk meghatározásához. Az alábbi táblázat összefoglalja az IFM ipari érzékelőtípusok főbb műszaki specifikációit, tipikus értékeikkel és az alkalmazás teljesítményére gyakorolt hatásukkal együtt.
| Specifikáció | Induktív közelség | Fotoelektromos | Kapacitív | Ultrahangos | Alkalmazásra gyakorolt hatás |
| Érzékelési tartomány (mm) | 2-40 | 50-20 000 | 2-40 | 20-8000 | Meghatározza a céltól való maximális távolságot |
| Válaszidő (ms) | < 1 | < 1 | < 5 | < 50 | Kritikus a nagy sebességű alkalmazásokhoz |
| Ismétlési pontosság (%) | < 2 | < 5 | < 5 | < 2 | Biztosítja a folyamatos észlelést az idő múlásával |
| Üzemi hőmérséklet (°C) | -25 és +85 között | -25 és +60 között | -25 és +85 között | -20 és +70 között | Meghatározza a használható környezeti tartományt |
| Behatolás elleni védelem (IP) | IP67 | IP67 | IP67 | IP67 | Ellenállás a porral és a víz behatolásával szemben |
| Kimenet típusa | PNP/NPN, IO-Link | PNP/NPN, IO-Link | PNP/NPN, IO-Link | PNP/NPN, IO-Link | Kompatibilitás PLC bemeneti modulokkal |
| Ház anyaga | Rozsdamentes acél | ABS/PC | Rozsdamentes acél | Rozsdamentes acél | Tartósság és vegyszerállóság |
Ezeknek a specifikációknak az értékelése során elengedhetetlen, hogy az alkalmazási követelmények alapján rangsoroljuk őket. A nagy sebességű palackozó vonalak esetében kritikus a válaszidő és az ismétlési pontosság. Egy kültéri anyagmozgató rendszernél az IP-besorolás és az üzemi hőmérséklet-tartomány a legfontosabb. Vegyi feldolgozási alkalmazásoknál a ház anyaga és a vegyszerállóság az elsődleges. Üzemünk aLebegő fény automatizáláshangsúlyozza a kiegyensúlyozott megközelítés fontosságát, ahol minden specifikációt holisztikusan mérlegelnek annak érdekében, hogy a kiválasztott érzékelő megfeleljen az alkalmazás követelményeinek, és megbízható, hosszú távú szolgáltatást nyújtson.
Képzeljünk el egy Sarah nevű mérnököt, aki egy nagy autóipari összeszerelő üzemben dolgozik. Feladata egy új érzékelő megoldás tervezése egy robothegesztő cellához. A hegesztési ciklus megkezdése előtt a cellának érzékelnie kell a fém alkatrészek jelenlétét, ellenőriznie kell a helyes tájolást, és meg kell győződnie arról, hogy a robotkar a megfelelő helyzetben van. Sarah számos érzékelőtípussal rendelkezik, de minden funkcióhoz ki kell választania a megfelelőt. Ez a forgatókönyv minden automatizálási mérnökre jellemző, és a kiválasztási folyamatot a legjobban szisztematikus döntési faként lehet megközelíteni.
Az első döntési pont az észlelési elv. A leggyakoribb típusokIFM ipari érzékelőinduktív, fotoelektromos, kapacitív és ultrahangos. Az induktív érzékelők a fémérzékelés igáslovai. Nagyfrekvenciás mágneses teret hoznak létre, amely megváltozik, amikor egy fémtárgy belép az érzékelési területre. Rendkívül megbízhatóak, gyorsak, és nem befolyásolja őket por, szennyeződés vagy olaj az érzékelő felületén. Sarah hegesztőcellájánál az induktív érzékelők tökéletes választást jelentenek a fém alkatrészek jelenlétének észlelésére és a robotkar megfelelő helyzetének ellenőrzésére. A fotoelektromos érzékelők fényt használnak a tárgyak észlelésére. Három általános módban kaphatók: átmenő, fényvisszaverő és diffúz. Az átmenő sugárérzékelők külön adóval és vevővel rendelkeznek, így a leghosszabb érzékelési tartományt és a legnagyobb megbízhatóságot biztosítják szennyezett környezetben. Ideálisak olyan apró alkatrészek vagy tárgyak észlelésére, amelyeket más módszerekkel nem lehet megbízhatóan észlelni. A hegesztőcellában egy fényvisszaverő érzékelővel ellenőrizhető, hogy a hegesztés megkezdése előtt az alkatrész a megfelelő helyzetben van.
A kapacitív érzékelők bármely tárgy jelenléte által okozott kapacitásváltozásokat észlelik, függetlenül annak anyagától. Különösen hasznosak nem fémes tárgyak, például műanyagok, folyadékok és szemcsés anyagok észlelésére. Egy hegesztőcellában egy kapacitív érzékelő használható hűtőfolyadék jelenlétének érzékelésére az áramlási vezetékben, vagy a kenőanyag szintjének érzékelésére. Az ultrahangos érzékelők hanghullámokat használnak a tárgyak észlelésére, így ideálisak olyan alkalmazásokhoz, ahol a fotoelektromos érzékelők nem alkalmasak a por vagy a cél színe, átlátszósága vagy visszaverődése miatt. Az ultrahangos érzékelőket általában távolságmérésre, szintérzékelésre és tárgyérzékelésre használják zord környezetben. Az alábbi táblázat döntési keretet ad a megfelelő érzékelőtípus kiválasztásához az észlelési követelmények alapján.
| Észlelési követelmény | Induktív | Fotoelektromos | Kapacitív | Ultrahangos | Ajánlás |
| Fémtárgy észlelése, rövid hatótávolság | ✓ | Induktív közelség | |||
| Tárgy észlelése nagy távolságból (1-20 m) | ✓ | Fotoelektromos átmenő sugár | |||
| Átlátszó tárgy észlelése (üveg, műanyag) | ✓ | ✓ | ✓ | Fotoelektromos vagy ultrahangos | |
| Nem fémes folyadék vagy szilárd anyag észlelése | ✓ | ✓ | ✓ | Kapacitív vagy ultrahangos | |
| Tárgy észlelése poros környezetben | ✓ | ✓ | ✓ | Induktív vagy ultrahangos | |
| Mérje meg a tárgy távolságát | ✓ | Ultrahangos | |||
| Nagy sebességű érzékelés (< 1 ms) | ✓ | ✓ | Induktív vagy fotoelektromos |
A Sarah hegesztőcella-alkalmazásában az induktív érzékelők a legjobb választás a fémérzékeléshez, míg a fotoelektromos érzékelők rugalmasságot biztosítanak a tájolás ellenőrzéséhez. A kapacitív és ultrahangos érzékelők további segédfunkciókként használhatók. A sikeres szenzorkiválasztás kulcsa az, hogy az érzékelő érzékelési elvét a céltárgy sajátosságaihoz és a környezeti feltételekhez igazítsák. atLebegő fény automatizálás Trade Co., Ltd., automatizálási szakértőink segítenek eligazodni a rendelkezésre álló lehetőségek között, és kiválasztani a megfelelő IFM ipari érzékelőt az adott alkalmazáshoz.
Az érzékelő típusának kiválasztása után a következő kritikus lépés a PLC rendszerrel való elektromos kompatibilitás biztosítása. Az érzékelőt a feszültség, az áram, a kimenet típusa és a csatlakozási mód szempontjából megfelelően illeszteni kell a PLC bemeneti moduljához. Az elektromos hibás illeszkedés jel hiányát, helytelen jelet vagy az érzékelő vagy a PLC károsodását eredményezheti. A leggyakoribb elektromos eltérések a kimeneti típust (NPN vs. PNP) és a tápfeszültséget érintik. Ezen paraméterek megértése elengedhetetlen a sikeres integrációhoz.
A kimenet típusa anIFM ipari érzékelőA tranzisztor kimenet konfigurációjára utal, amely a jelet a PLC-re kapcsolja. Két elsődleges kimeneti típus létezik: NPN (süllyedő) és PNP (forrás). Az NPN kimeneten az érzékelő a jelet a földre (0V) kapcsolja, amikor aktiválódik, elnyeli az áramot a PLC bemenetéről. A PNP kimeneten az érzékelő aktiválásakor a pozitív tápfeszültségre (pl. +24 V) kapcsolja át a jelet, és áramot ad a PLC bemenetére. Az NPN és a PNP közötti választás a PLC bemeneti moduljától függ. A legtöbb európai PLC (például a Siemens) PNP bemenetet használ, míg néhány ázsiai PLC (például néhány régebbi Omron modell) NPN bemenetet használ. Az érzékelő kiválasztása előtt feltétlenül ellenőrizze a PLC bemeneti típusát. Sok modern PLC támogatja az NPN-t és a PNP-t is, de mindig a legjobb, ha ellenőrizzük a bemeneti modul specifikációit.
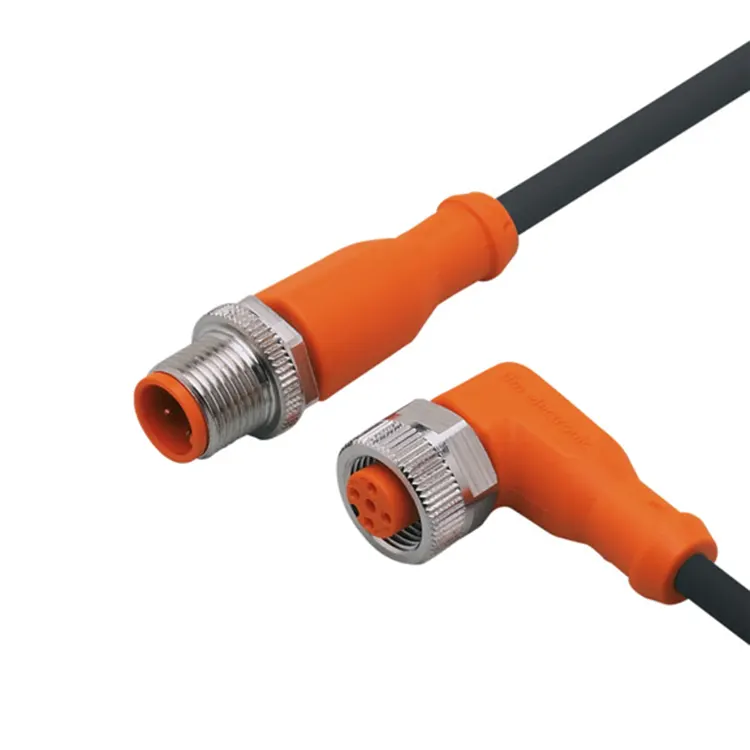
A kimeneti típuson kívül az érzékelő tápfeszültségének kompatibilisnek kell lennie a PLC tápellátásával. A legtöbb IFM ipari érzékelő DC feszültséggel működik, jellemzően 10-30 V DC. Egyes érzékelők váltakozó áramú változatban is elérhetők. A PLC rendszer általában 24 V DC tápellátást biztosít, amely kompatibilis a legtöbb DC érzékelővel. Mindazonáltal elengedhetetlen, hogy ellenőrizze az érzékelő adatlapját, hogy megbizonyosodjon a névleges feszültségről és arról, hogy az érzékelő a PLC tápellátási kapacitásán belül van. A csatlakozási mód egy másik kompatibilitási tényező. Az érzékelők előre bekötött kábelekkel, dugaszolható csatlakozókkal (M8, M12) vagy csavaros kapcsokkal kaphatók. A csatlakozási mód kiválasztása a telepítési környezettől és a rugalmasság igényétől függ. Az M12 csatlakozók a legelterjedtebbek az ipari automatizálásban, robusztus, vízálló csatlakozást biztosítanak, amely könnyen szétválasztható és újra csatlakoztatható. Az alábbi táblázat egy elektromos kompatibilitási ellenőrzőlistát tartalmaz az IFM ipari érzékelő kiválasztásához PLC rendszerhez.
| Tétel | Ellenőrzés | Tipikus IFM érzékelő specifikáció | Közös PLC-specifikáció |
| Tápfeszültség | Kompatibilis feszültségtartomány | 10-30V DC | 24V DC |
| Kimenet típusa | NPN vagy PNP kompatibilitás | PNP vagy NPN (ellenőrizze a modellt) | Ellenőrizze a PLC bemeneti modul specifikációit |
| Kimeneti jel típusa | Digitális vagy analóg | Digitális (PNP/NPN) vagy analóg (4-20mA, 0-10V) | Digitális vagy analóg bemeneti modul szükséges |
| Terhelési áram | Max áramfelvétel | Általában 100-200 mA | Ellenőrizze a PLC bemeneti modul kapacitását |
| Csatlakozás típusa | Kompatibilis csatlakozó | M12, M8 vagy kábel | Ellenőrizze a PLC sorkapcsot vagy csatlakozót |
| IO-Link támogatás | Kommunikációs protokoll | IO-Link V1.1 | Ellenőrizze a PLC IO-Link master képességét |
Ezen elektromos paraméterek szisztematikus ellenőrzésével a mérnökök biztosíthatják, hogy az IFM Industrial Sensor és a PLC rendszer teljesen kompatibilis legyen, megelőzve az integrációs fejfájást és biztosítva a rendszer megbízható működését. Csapatunk aLebegő fény automatizálásjól ismeri ezeket a kompatibilitási követelményeket, és segíthet a specifikációk keresztellenőrzésében a zökkenőmentes integráció biztosítása érdekében.
A működési környezet kritikus tényező, amely drámaian befolyásolhatja az érzékelő teljesítményét és megbízhatóságát. Egy tiszta, szabályozott hőmérsékletű laboratóriumban tökéletesen működő IFM ipari érzékelő gyorsan meghibásodhat zord ipari környezetben. A környezet korlátozza az érzékelő kialakítását, beleértve a behatolásvédelmi (IP) besorolást, a ház anyagát és a hőmérséklet tűrését. Három tipikus ipari környezet szemlélteti, hogy az érzékelőknek milyen kihívásokkal kell szembenézniük.
1. eset: Élelmiszer-feldolgozó üzem – magas páratartalom és vegyi lemosás.Egy élelmiszer-feldolgozó üzemben olyan érzékelőkre van szükség, amelyek kibírják a gyakori tisztítószeres nagynyomású mosást. A környezet nedves és párás, a hőmérséklet -10°C-tól a hűtőházban és a +40°C-ig a feldolgozási területen. Az érzékelőket magas IP-besorolással (IP69K lemosáshoz), és a ház anyaga korróziónak és vegyi hatásnak ellenállónak kell lennie. A sima felületű rozsdamentes acél házak (a baktériumok elszaporodásának megakadályozása érdekében) az előnyben részesített választás. A robusztus tömítésekkel ellátott fotoelektromos érzékelők szintén elengedhetetlenek a nedvesség behatolásának megakadályozásához. Ennél az alkalmazásnál az IP-besorolás és az anyagválasztás az elsődleges kiválasztási kritérium, az érzékelő érzékelési tartománya vagy sebessége pedig másodlagos lehet.
2. eset: Autóipari hegesztőcella – Magas hőmérséklet és elektromágneses zaj.Az autóipari hegesztőcella kihívást jelentő környezetet teremt az érzékelők számára. A hegesztési műveletek során a terület magas hőmérsékletnek van kitéve, amely elérheti a 150°C-ot is. Ezenkívül a hegesztőberendezések jelentős elektromágneses interferenciát (EMI) generálnak, amely megfelelő árnyékolás nélkül téves kioldást okozhat az érzékelőkben. Az érzékelők ebben a környezetben magas hőmérsékleti besorolást igényelnek (85 °C-ig vagy magasabb hőmérsékletig), robusztus EMI-árnyékolást, és gyakran speciális rögzítési elrendezéseket igényelnek, hogy megvédjék őket a hegesztési fröccsenéstől. Ebben az alkalmazásban gyakran előnyben részesítik a magas kapcsolási frekvenciával és jó EMI-tűrőséggel rendelkező induktív érzékelőket. A hőmérséklet-besorolás és az EMI-tűrés a kritikus tényezők.
3. eset: Cementgyár – erős por és vibráció.A cementgyár poros, zord környezet, ahol magas a levegőben szálló részecskék. Az érzékelők állandó rezgésnek vannak kitéve a törőgépek és szállítószalagok részéről. Az érzékelőnek pormentesnek kell lennie (IP6X besorolás), és olyan házzal kell rendelkeznie, amely elég robusztus ahhoz, hogy ellenálljon a folyamatos vibrációnak. A fotoelektromos érzékelők gyakran alkalmatlanok erre a környezetre, mivel az optikán felgyülemlik a por, ami blokkolhatja a fénysugarat. Az önálló, zárt kialakítású induktív érzékelők gyakran a preferált választás. Az ultrahangos érzékelők is használhatók, ha robusztus házzal rendelkeznek. Ebben a környezetben az IP-besorolás, a ház anyaga és a rezgésállóság a legfontosabb kiválasztási tényezők.
Az alábbi táblázat összefoglalja a környezeti megfontolásokat és azok hatását az érzékelő kiválasztására.
| Környezeti tényező | Tipikus kihívás | Az érzékelő specifikációja érintett | Ajánlott megoldás |
| Nedvesség / Magas páratartalom | Víz behatolása, korrózió | IP minősítés, ház anyaga | IP67/IP69K, rozsdamentes acél ház |
| Extrém hőmérséklet | Teljesítményromlás, meghibásodás | Működési hőmérséklet tartomány | Széles hőmérséklet-érzékelők (-40°C és +85°C között) |
| Por / Részecske | Optikai blokád, szennyeződés | IP-besorolás, érzékelő típusa | Induktív érzékelők, ultrahangos érzékelők, IP6X |
| Rezgés / Sokk | Mechanikai sérülések, laza csatlakozások | Ház anyaga, szerelés | Rozsdamentes acél ház, biztonságos rögzítés |
| Elektromágneses interferencia (EMI) | Hamis kiváltás | EMC-besorolás, érzékelő típusa | Érzékelők magas EMC-tűréssel, árnyékolt kábelekkel |
| Vegyi expozíció | Lakásromlás | Ház anyaga | PTFE vagy kerámia bevonatú ház |
Az alkalmazás környezeti követelményeinek megértése elengedhetetlen egy megbízható, hosszú távú szolgáltatást nyújtó IFM ipari érzékelő kiválasztásához. Csapatunk aLebegő fény automatizálás Trade Co., Ltd.segíthet felmérni az alkalmazás környezeti feltételeit, és javasolhatja a megfelelő érzékelő specifikációkat a robusztus teljesítmény biztosítása érdekében.
A múltban az ipari érzékelők egyszerű eszközök voltak, amelyek bináris jelet továbbítottak a PLC-hez: be- vagy kikapcsolva. A PLC olyan jelet kapott, amely egy tárgy jelenlétét vagy hiányát jelezte, és semmi többet. Napjainkra az ipari érzékelők kommunikációs környezete drámaian fejlődött. ModernIFM ipari érzékelőtámogatja az olyan fejlett kommunikációs protokollokat, mint az IO-Link, amely az érzékelőt egy egyszerű kapcsolóból intelligens, adatban gazdag eszközzé alakítja. Az IO-Link nem csupán kommunikációs szabvány; ez egy paradigmaváltás, amely fokozza az érzékelő-PLC integrációt, és olyan új lehetőségeket szabadít fel, amelyek korábban lehetetlenek voltak.
Az IO-Link egy pont-pont kommunikációs protokoll, amely lehetővé teszi az adatcserét egy érzékelő és a PLC (vagy egy IO-Link master) között. A hagyományos diszkrét I/O-tól eltérően, ahol az érzékelő csak digitális jelet küld, az IO-Link kétirányú kommunikációt tesz lehetővé. A PLC nemcsak az érzékelő kapcsolási állapotát tudja leolvasni, hanem részletes diagnosztikai információkhoz is hozzáfér, a folyamatparamétereket kiolvassa, és akár távolról is újrakonfigurálja az érzékelőt. Ez egy játékmód az ipari automatizáláshoz. Például egy IO-Link képességgel rendelkező IFM Industrial Sensor információt szolgáltathat az észlelési minőségről (jelerősség), az érzékelő hőmérsékletéről, üzemóráiról és még a belső diagnosztikai állapotáról is. Ezeket az adatokat a PLC vagy egy magasabb szintű rendszer felhasználhatja prediktív karbantartásra, folyamatoptimalizálásra és minőségellenőrzésre.
Az IO-Link előnyei az érzékelő-PLC integráció szempontjából jelentősek. Vegyünk egy gyártósort több száz érzékelővel. A hagyományos diszkrét I/O-val a PLC csak korlátozott számú jelet fogad. Ha egy érzékelő meghibásodik, a PLC jelveszteséget észlelhet, de nem tudja, miért. A karbantartó csapatnak fizikailag meg kell vizsgálnia az érzékelőt a probléma diagnosztizálásához. Az IO-Link használatával a PLC diagnosztikai riasztást kap, amely pontosan jelzi, hogy melyik érzékelő hibásodott meg, és miért (pl. "37-es érzékelő - A jel túl gyenge, tisztítás szükséges"). Ez jelentősen csökkenti a hibaelhárítási időt és minimalizálja az állásidőt. Ezenkívül az IO-Link segítségével a PLC módosíthatja az érzékelő beállításait (például az érzékelési távolságot vagy a kimeneti időzítést) anélkül, hogy fizikai kapcsolatot kellene létesítenie az érzékelővel. Ez megkönnyíti a rendszer hozzáigazítását a változó gyártási követelményekhez.
Az IO-Link-kel ellátott IFM ipari érzékelő PLC-rendszerbe való integrálása három összetevőből áll: az érzékelőből (IO-Link képességgel), az IO-Link masterből (az érzékelő és a PLC terepi busza között interfész modul) és magából a PLC-ből. Az IO-Link master terepi buszon (például PROFINET, EtherNet/IP vagy EtherCAT) keresztül csatlakozik a PLC-hez. A master az IO-Link protokoll használatával kommunikál az érzékelővel, majd lefordítja az adatokat a PLC terepi buszához. Ez az architektúra jelentősen leegyszerűsíti a vezetékezést: egyetlen 4-eres kábel köti össze az érzékelőt a masterrel, és egyetlen terepibusz-kábel köti össze a mastert a PLC-vel. Ez éles ellentétben áll a hagyományos megközelítéssel, ahol minden diszkrét jelhez saját dedikált vezeték szükséges. Az alábbi táblázat összefoglalja az IO-Link főbb előnyeit az érzékelő-PLC integrációhoz.
| Funkció | Hagyományos diszkrét I/O | IO-Link |
| Adatirány | Egyirányú (érzékelő a PLC-hez) | Kétirányú (érzékelő ↔ PLC) |
| Elérhető információ | Bináris jel (be/ki) | Bináris jel + diagnosztika + folyamatadatok |
| Távoli konfiguráció | Nem lehetséges | Igen (az érzékelő beállításai távolról módosíthatók) |
| Vezeték | Minden jelhez külön vezetékek | Érzékelőnként egy 4-eres kábel |
| Diagnosztika | Alap (jel van/nincs) | Részletes (jelminőség, hőmérséklet, üzemóra) |
| Prediktív karbantartás | Korlátozott | Diagnosztikai adatok engedélyezve |
Csapatunk aLebegő fény automatizálás Trade Co., Ltd.segíthet az IO-Link alapú szenzorhálózatok tervezésében és megvalósításában, útmutatást adva az érzékelő kiválasztásához, a master konfigurációhoz és a PLC programozáshoz. Tisztában vagyunk azzal, hogy a hagyományos I/O-ról az IO-Linkre való átállás olyan stratégiai döntés, amely jelentősen javíthatja automatizálási rendszerének képességeit és teljesítményét.
Amikor kiválasztunk egyIFM ipari érzékelő, csábító, hogy kizárólag a kezdeti vételárra koncentráljunk. Az érzékelő valódi költsége azonban messze meghaladja a beszerzési költségét. A teljes birtoklási költség (TCO) tartalmazza a telepítés, az üzemeltetés, a karbantartás költségeit, és legfőképpen az érzékelő meghibásodásából eredő állásidő költségeit. Egy valamivel drágább, de lényegesen megbízhatóbb érzékelővel több tízezer dollárt takaríthat meg a gyár élettartama során. Ezért a hosszú távú megbízhatóság értékelése kritikus eleme a kiválasztási folyamatnak.
Az ipari érzékelők megbízhatóságát általában a meghibásodások közötti átlagos idő (MTBF) számszerűsíti. A magas MTBF megbízható érzékelőt jelez, amely valószínűleg nem fog meghibásodni a várható élettartama alatt. Az IFM érzékelők kiváló minőségükről és robusztus kialakításukról ismertek, az MTBF-értékekkel pedig az iparág legjobbjai közé tartoznak. Az MTBF azonban nem az egyetlen tényező, amelyet figyelembe kell venni. Az érzékelő robusztussága a környezeti tényezőkkel szemben, az elektromágneses zavarokkal szembeni ellenálló képessége és a fizikai igénybevétellel szembeni ellenállása szintén hozzájárul a hosszú távú megbízhatósághoz. Egy robusztus, rozsdamentes acél házban elhelyezett és magas IP-besorolással rendelkező érzékelő nagyobb valószínűséggel marad életben zord ipari környezetben, mint egy műanyag házzal és alacsonyabb IP-besorolással.
Tekintsünk egy forgatókönyvet a TCO fontosságának szemléltetésére. Egy gyárban 100 érzékelő van telepítve egy kritikus gyártósorra. A gyár a hét minden napján, 24 órában, az év 365 napján működik. Minden leállási óra 10 000 dollárba kerül a gyárnak a termeléskiesés miatt. Egy érzékelő meghibásodása átlagosan 2 órás leállást eredményez a hibaelhárításhoz, a cseréhez és az újraindításhoz. Ha egy olcsó érzékelő meghibásodási aránya évi 1 meghibásodás (MTBF 8760 óra), akkor csak az érzékelő leállási költsége évi 20 000 USD (10 000 USD x 2 óra). Ha egy jó minőségű IFM ipari érzékelő meghibásodási aránya évi 0,1 meghibásodás (87 600 óra MTBF), akkor az állásidő költsége csak évi 2000 dollár. A különbség érzékelőnként 18 000 dollár, csak az állásidőből. Ez drámai példája annak, hogy a TCO miért fontosabb, mint a kezdeti költség. Az alábbi táblázat keretet ad az érzékelő megbízhatóságának és TCO-jának értékeléséhez.
| Megbízhatósági tényező | Alacsony megbízhatóságú érzékelő | Nagy megbízhatóságú IFM érzékelő | A TCO-ra gyakorolt hatás |
| MTBF (óra) | 8760 (1 év) | 87 600 (10 év) | Az alacsonyabb MTBF növeli az állásidő gyakoriságát |
| IP minősítés | IP65 | IP67 / IP69K | Az alacsonyabb IP minősítés növeli a behatolás kockázatát |
| EMC immunitás | Alapvető | Magas | A rossz elektromágneses összeférhetetlenség hamis triggerekhez vezet |
| Hőmérséklet tartomány | -10°C és +60°C között | -25°C és +85°C között | A szűk tartomány korlátozza az alkalmazás rugalmasságát |
| Anyagminőség | Műanyag ház | Rozsdamentes acél ház | A műanyag gyorsabban lebomlik zord környezetben |
| Diagnosztikai képesség | Egyik sem | IO-Link diagnosztikával | A diagnosztika hiánya növeli a hibaelhárítási időt |
Egy érzékelő TCO-jának kiértékeléséhez egyszerű számítást javasolunk: (Érzékelők száma) x (Meghibásodási arány) x (Kiállásonkénti leállási költség) x (Várható élettartam). Az állásidő költségeinek és az érzékelő megbízhatóságának figyelembe vételével megalapozott döntést hozhat, amely a hosszú távú értéket helyezi előtérbe a rövid távú költségekkel szemben. Csapatunk aLebegő fény automatizálás Trade Co., Ltd.megadhatja a szükséges adatokat az érzékelő megbízhatóságáról és teljesítményéről az értékelés alátámasztásához.
1. kérdés: Hogyan ellenőrizhetem egy IFM ipari érzékelő kompatibilitását a meglévő PLC rendszeremmel?
Válasz: A kompatibilitás három kulcstényezőtől függ: a kimenet típusától (NPN vs. PNP), a tápfeszültségtől (általában 10-30V DC) és a kommunikációs protokolltól (standard diszkrét I/O vagy IO-Link). Először ellenőrizze a PLC bemeneti modul specifikációit a szükséges kimeneti típus meghatározásához. A legtöbb európai PLC (Siemens) PNP bemenetet használ. Ezután ellenőrizze, hogy az érzékelő tápfeszültsége megegyezik-e a PLC tápfeszültségével (általában 24 V DC). Végül, ha speciális szolgáltatásokat szeretne használni, győződjön meg arról, hogy a PLC támogatja az IO-Link szolgáltatást, vagy hogy telepítve van-e egy IO-Link master modul. A Floating Light Automation Trade Co., Ltd. csapata segíthet ebben a kompatibilitási felmérésben, és kereszthivatkozást biztosít az Ön konkrét PLC-modelljéhez.
2. kérdés: Melyek a fő különbségek az NPN és a PNP kimeneti érzékelők között, és mikor válasszam mindegyiket?
Válasz: A legfontosabb különbség a kapcsolási logika. Az NPN (süllyedő) kimenetben az érzékelő aktiválva kapcsolja a terhelést a földhöz (0V). A PNP (sourcing) kimeneten az érzékelő aktiválva kapcsolja a terhelést a pozitív tápfeszültséghez (pl. +24 V). A választás a PLC bemeneti moduljától függ. A legtöbb európai és modern PLC PNP bemenetet használ, míg néhány régebbi vagy ázsiai PLC NPN-t használ. Ha az Ön PLC-je mindkettőt támogatja (a legtöbb), válassza ki azt a kimeneti típust, amely kényelmesebb a kábelezési és biztonsági megfontolásokból. Csapatunk segíthet azonosítani a megfelelő kimeneti típust PLC rendszeréhez.
3. kérdés: Úgy tűnik, hogy az érzékelőm véletlenszerűen aktiválódik. Mi okozhatja ezt, és hogyan tudom orvosolni?
Válasz: A véletlenszerű kioldást gyakran elektromágneses interferencia (EMI) okozza a közeli motorokból, hegesztőberendezésekből vagy más nagy teljesítményű eszközökből. Először ellenőrizze az érzékelő kábelének elvezetését; győződjön meg arról, hogy nem párhuzamosan fut a tápkábelekkel. Ha az elektromágneses zavar okozza, használhat magasabb EMC-tűrőségű érzékelőket (a legtöbb IFM-érzékelőnek jó az immunitása), telepíthet árnyékolt kábeleket, vagy használhat más észlelési elvű érzékelőt (pl. induktív vagy fotoelektromos). Az egyéb okok közé tartozik a vibráció, a hőmérséklet-ingadozás vagy a rosszul beállított érzékelő. Javasoljuk a telepítés és a környezet szisztematikus ellenőrzését a kiváltó ok azonosítása érdekében. Ha a probléma továbbra is fennáll, forduljon automatizálási szakembereinkhez a részletes diagnózis érdekében.
4. kérdés: Mi a fő előnye az IO-Link érzékelő használatának a hagyományos diszkrét érzékelővel szemben?
Válasz: Az IO-Link érzékelők jelentős előnyöket biztosítanak a hagyományos diszkrét érzékelőkkel szemben. Kétirányú kommunikációt kínálnak, lehetővé téve a PLC számára, hogy ne csak a kapcsolási állapotot olvassa, hanem hozzáférjen a részletes diagnosztikai és folyamatadatokhoz is, beleértve a jelerősséget, a hőmérsékletet és az üzemórákat. Ez lehetővé teszi a prediktív karbantartást és a távoli konfigurációt, csökkentve az állásidőt. Az IO-Link a vezetékezést is leegyszerűsíti, mivel egyetlen 4-eres kábelt használ az áramellátáshoz és az adatokhoz. Ezenkívül az IO-Link érzékelők több paraméterkészlettel is konfigurálhatók, lehetővé téve számukra, hogy fizikai csere nélkül alkalmazkodjanak a különböző alkalmazásokhoz. Az alkalmazás előnyeinek részletes értékeléséhez vegye fel a kapcsolatot a Floating Light Automation Trade Co., Ltd. csapatával.
5. kérdés: Mik a jelei annak, hogy egy IFM ipari érzékelő eléri élettartama végét, és ki kell cserélni?
Válasz: Az érzékelő élettartamának végéhez közeledő jelek a következők: megnövekedett válaszidő (lassabb kapcsolás), csökkent érzékelési tartomány, időszakos hamis triggerek, látható sérülések a házon vagy a kábelen, valamint a jelminőség állandó csökkenése (ha az IO-Link segítségével figyelik). Ha az érzékelő nincs felszerelve diagnosztikával, multiméterrel ellenőrizheti a kimeneti feszültségét vagy áramát. Általános szabály, hogy az érzékelőket zord környezetben 5-8 évente ki kell cserélni egy proaktív karbantartási terv részeként. Csapatunk útmutatást tud adni az érzékelők várható élettartamára vonatkozóan, és javasolni tud egy csere ütemtervet az Ön alkalmazásához.
Lebegő fény automatizálás Trade Co., LTD.az ipari automatizálási alkatrészek globális szállítója, amely eredeti, megbízható és nagy teljesítményű automatizálási alkatrészeket szállít rendszerintegrátorok, gépgyártók, gyártók és karbantartó csapatok számára világszerte. Vezető márkákra specializálódtunk, köztük az Allen Bradley-re, a Siemensre, az Omronra, a Keyence-re, a SICK-ra és az IFM-re, amelyek lefedik a PLC-ket, HMI-ket, szervohajtásokat, motorokat, érzékelőket, látórendszereket, biztonsági alkatrészeket és ipari kommunikációs modulokat. Minden általunk szállított termék hiteles, nyomon követhető és tesztelt, segítve ügyfeleinket a leállások csökkentésében, a termelékenység javításában és a stabil automatizálási rendszerek kiépítésében.
Az ipari automatizálás beszerzésében és a határokon átnyúló ellátásban szerzett több éves tapasztalatunkkal stabil globális ellátási láncot építettünk ki, és szorosan együttműködünk az engedélyezett csatornákkal és megbízható partnerekkel. Küldetésünk egyszerű: az eredeti automatizálási alkatrészeket könnyű megtalálni, gyorsan szállítani és biztonságosan használni. Ügyfeleinket szolgáljuk ki az autóipar, a 3C elektronika, az élelmiszer- és italipar, a csomagolás, a logisztika, az energia és a feldolgozóipar területén. Akár egyedi alkatrészekre, kötegelt megrendelésekre, akár műszaki támogatásra van szüksége cseréhez és frissítéshez, automatizálási szakértőinkből álló csapatunk készen áll arra, hogy gyors árajánlatot, professzionális termékválasztást és megbízható értékesítés utáni szolgáltatást nyújtson. A Floating Light Automationnál hiszünk a minőségben, a hitelességben és az ügyfelek bizalmában – nem csak beszállítók vagyunk, hanem az Ön megbízható automatizálási partnere is.
A jobb kiválasztásaIFM ipari érzékelőPLC-rendszeréhez olyan döntés, amely megköveteli az érzékelő típusának, az elektromos kompatibilitásnak, a környezeti feltételeknek, a kommunikációs protokolloknak, a megbízhatóságnak és a teljes birtoklási költségnek a szisztematikus értékelését. Az ebben a cikkben felvázolt strukturált döntéshozatali folyamatot követve magabiztosan választhat olyan érzékelőt, amely nemcsak az alkalmazás műszaki követelményeinek felel meg, hanem hosszú távú megbízhatóságot és költséghatékonyságot is biztosít. A kulcs az, hogy kerüljük az „egy méretben” megközelítést, és gondosan igazítsuk az érzékelőt az alkalmazás speciális igényeihez.
A Floating Light Automation Trade Co., Ltd.-nél elkötelezettek vagyunk amellett, hogy segítsünk Önnek eligazodni ebben az összetett kiválasztási folyamatban. Automatizálási szakemberekből álló csapatunk mély műszaki ismeretekkel rendelkezik az IFM Industrial Sensor termékekről és azok PLC rendszerekkel való integrációjáról. Szakszerű útmutatást, gyors és pontos árajánlatokat, valamint megbízható értékesítés utáni támogatást nyújtunk. Kérjük, forduljon hozzánk, ha bármilyen segítségre van szüksége az érzékelő kiválasztásával, a műszaki támogatással vagy a termékbeszerzéssel kapcsolatban. Segítünk egy megbízhatóbb, hatékonyabb és termelékenyebb automatizálási rendszer felépítésében. Lépjen kapcsolatba a Floating Light Automation Trade Co., Ltd.-vel még maSzakértői útmutatásért a megfelelő IFM ipari érzékelő kiválasztásához PLC-rendszeréhez, és megtudhatja, hogyan javíthatják eredeti termékeink az Ön ipari automatizálási műveleteit.